


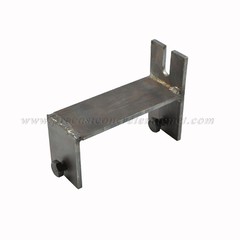


Magnes szalunkowy do form ściennych z betonu aluminiowego Opis:
Produkty magnetyczne stałe GME projektowane są w oparciu o zasadę ciągłości strumienia magnetycznego i zasadę superpozycji pola magnetycznego. Poprzez oddziaływanie magnesów i materiałów przewodzących magnetycznie zmienia się układ linii pola magnetycznego pojedynczego magnesu, w wyniku czego zmienia się pole magnetyczne na roboczej powierzchni magnetycznej elementu magnetycznego. Zwiększa się siła. Gdy produkt jest w stanie roboczym, spód magnesu styka się ściśle ze stalową platformą formy. Magnes i platforma tworzą kompletny system zamykania obwodu magnetycznego. Nasycony obwód magnetyczny wygeneruje dużą siłę ssania, aby uzyskać efekt mocowania.
Kiedy produkt jest podważany za pomocą narzędzi, produkt znajduje się w stanie zamkniętym i pomiędzy magnesem a platformą powstaje szczelina. Obwód magnetyczny nie jest nasycony, a siła trzymania jest znacznie zmniejszona. Produkt można łatwo odsunąć od platformy.

Specyfikacja magnesu szalunkowego do form ściennych z betonu aluminiowego
|
|
|||||||||||
| Przedmiot | L | W | H | LI | L2 | L3 | CZEŚĆ | H2 | H3 | M | Siła przyciągania |
| mm | mm | mm | mm | mm | mm | mm | mm | mm | Większe lub równe kg | ||
| GME-450 | 170 | 60 | 40 | 67.5 | 67. 5 | -- | 73 | 66.5 | -- | M12 | Większe lub równe 450 |
| GME-600 | 170 | 60 | 40 | 67.5 | 67. 5 | -- | 73 | 66.5 | -- | M12 | Większe lub równe 600 |
| GME-600Krok S | 200 | 60 | 40 | 72.5 | 97. 5 | 42 | 73 | 66.5 | 10 | M12 | Większe lub równe 600 |
| GME-800S | 190 | 95 | 43 | 67 | 93 | 50 | 80 | 73.5 | 10 | M12 | Większe lub równe 800 |
| GME-900 | 280 | 60 | 40 | 122 | 122 | -- | 73 | 66.5 | -- | M12 | Większe lub równe 900 |
| GME-900S | 195 | 95 | 43 | 67 | 98 | 50 | 80 | 73. 5 | 10 | M12 | Większe lub równe 900 |
| GME-1000Krok S | 200 | 95 | 43 | 67 | 100 | 50 | 80 | 73. 5 | 10 | M12 | Większe lub równe 1000 |
| GME-1350 | 320 | 90 | 60 | 135 | 135 | -- | 98 | 90 | -- | M16 | Większe lub równe 1350 |
| GME-1350Krok S | 320 | 90 | 60 | 113 | 161 | 47 | 98 | 90 | 10 | M16 | Większe lub równe 1350 |
| GME-1300 | 210 | 95 | 45 | 80 | 90 | 40 | 73 | 65 | 10 | M16 | Większe lub równe 1300 |
| GME-1600 | 270 | 120 | 60 | 110 | 110 | -- | 98 | 90 | -- | M16 | Większe lub równe 1600 |
| GME-1800 | 320 | 120 | 60 | 135 | 135 | -- | 98 | 90 | -- | M16 | Większe lub równe 1800 |
| GME-2100 | 320 | 120 | 60 | 135 | 135 | -- | 98 | 90 | -- | M16 | Większe lub równe 2100 |
| GME-2400 | 320 | 120 | 60 | 135 | 135 | -- | 98 | 90 | -- | M16 | Większe lub równe 2400 |
| GME-2600 | 320 | 120 | 60 | 135 | 135 | -- | 98 | 90 | -- | M16 | Większe lub równe 2600 |

Pakiet magnesu szalunkowego do form ściennych z betonu aluminiowego
Każdy produkt jest starannie umieszczony w piankowym pudełku i zapakowany w zewnętrzny karton, aby zapobiec uszkodzeniu produktu. Możemy również zapakować zgodnie z wymaganiami klienta.

Fabryka Magnesów Szalunkowych i Industrializacji Budownictwa

Stały magnes szalunkowy i industrializacja budownictwa
Uprzemysłowienie budynków charakteryzuje się standaryzacją komponentów, fabrykacją i produkcją seryjną prefabrykowanych linii montażowych. Kluczowym ogniwem jest poprawa efektywności produkcji. Najważniejsza wydajność linii produkcyjnej komponentów znajduje odzwierciedlenie w cyklu produkcyjnym (czyli czasie potrzebnym każdemu procesowi na zakończenie kolejnej skoordynowanej pracy). Długość czasu taktu produkcyjnego zależy od najdłuższego czasu trwania procesu produkcyjnego, a proces produkcyjny jest sprawdzany na miejscu. Najbardziej czasochłonną częścią procesu jest proces demontażu formy. Nieuniknionym trendem jest wykorzystywanie stałej skrzynki magnetycznej do mocowania formy bocznej na linii produkcyjnej oraz stałego stołu matrycowego (patrz porównanie kolejnych godzin pracy).
|
Fabryka komponentów |
Rozmiar stołu matrycowego |
Czas ładowania pojedynczego składnika |
10 godzin modułu dziennie |
Pracownik formowania |
|
Tradycyjna fabryka komponentów Formowanie metodą tradycyjnąmetody |
6m*4m |
1,5 godz./szt |
6.6Zestawy |
5 osób |
|
Fabryka Komponentów Przemysłowych Montaż za pomocą stałej skrzynki magnetycznej |
9m*3.5m |
12,5 min/szt |
48Zestawy |
3 osoby |
Powszechny problem
Jak duża jest odpowiednia skrzynka magnetyczna (prefabrykowany element magnetyczny).
Przede wszystkim uważam, że konieczne jest użycie szablonu, który nie korzysta z szablonu, aby wybrać odpowiednią wielkość ssania w zależności od produkcji różnych komponentów. Jeśli ssanie nie jest wystarczające, szablon nie jest mocno zamocowany, co wpływa na jakość komponentów, nie warto tracić.
Powyższe dwa porównania przedstawiają proces produkcji w potężniejszych fabrykach komponentów w Chinach. Zastosowanie stałych skrzynek magnetycznych i prędkość linii produkcyjnej przemysłowej jest 7,27 razy większa niż w przypadku tradycyjnej metody ładowania! Poprawiono wygodę demontażu i montażu, ręcznego, stołu formy i wskaźnika ponownego użycia formy, a wszechstronne zalety stałego pudełka magnetycznego są oczywiste.
Można zauważyć, że linia do produkcji prefabrykowanych komponentów lub produkcja wsadowa elementów stołu ze stałą matrycą to najlepszy wybór w przypadku wykorzystania stałego pudełka magnetycznego do demontażu formy bocznej.
Korzystanie ze spraw wymagających uwagi:
1. Nie należy opuszczać nakrętki mocującej. W przeciwnym razie korpus skrzynki magnetycznej zostanie otwarty zbyt blisko powierzchni złącza, co spowoduje niewystarczającą adsorpcję i przemieszczenie krawędzi.
2. Powierzchnia formy stalowej, na której umieszczane jest pudełko magnetyczne, powinna być płaska. Przed użyciem należy go wyczyścić i wyczyścić. Nie powinno być żadnych resztek betonu ani innych cząstek stałych, aby nie wpływać na przyczepność rdzenia magnetycznego i podstawy formy, co wpłynie na siłę mocowania.
3. Powierzchnię stykową rdzenia magnetycznego należy oczyścić przed i po użyciu skrzynki magnetycznej. Nie powinno być do niego przyklejonych opiłków betonu i żelaza, które wpływają na siłę adsorpcji.
4, często czyść beton przyklejony do złącza i nakładaj olej, regularnie dodawaj olej do pozycji prowadzącej, aby zapewnić płynne otwieranie i zamykanie rdzenia.
5. Zabrania się uderzania opaski twardym przedmiotem np. młotkiem lub upuszczania jej na powierzchnię stali z dużej wysokości. W przeciwnym razie silna siła adsorpcji samego rdzenia magnetycznego może spowodować uszkodzenie pudełka lub nawet spowodować nieprawidłowe ustawienie rdzenia i uszkodzenie pudełka magnetycznego.
Stały magnes szalunkowy i industrializacja budownictwa
Uprzemysłowienie budynków charakteryzuje się standaryzacją komponentów, fabrykacją i produkcją seryjną prefabrykowanych linii montażowych. Kluczowym ogniwem jest poprawa efektywności produkcji. Najważniejsza wydajność linii produkcyjnej komponentów znajduje odzwierciedlenie w cyklu produkcyjnym (czyli czasie potrzebnym każdemu procesowi na zakończenie kolejnej skoordynowanej pracy). Długość czasu taktu produkcyjnego zależy od najdłuższego czasu trwania procesu produkcyjnego, a proces produkcyjny jest sprawdzany na miejscu. Najbardziej czasochłonną częścią procesu jest proces demontażu formy. Nieuniknionym trendem jest wykorzystywanie stałej skrzynki magnetycznej do mocowania formy bocznej na linii produkcyjnej oraz stałego stołu matrycowego (patrz porównanie kolejnych godzin pracy).
|
Fabryka komponentów |
Rozmiar stołu matrycowego |
Czas ładowania pojedynczego składnika |
10 godzin modułu dziennie |
Pracownik formowania |
|
Tradycyjna fabryka komponentów Formowanie tradycyjnymi metodami |
6m*4m |
1,5 godz./szt |
6,6 zestawów |
5 osób |
|
Fabryka Komponentów Przemysłowych Montaż za pomocą stałej skrzynki magnetycznej |
9m*3.5m |
12,5 min/szt |
48Zestawów |
3 osoby |
Popularne Tagi: Magnes szalunkowy do form ściennych z betonu aluminiowego, producenci, dostawcy, fabryki, hurtownia


